QC 製程巡檢教育手冊
本頁目錄
第 1 版 · 2026 年 9 月 由 Word 原檔轉換,內容未經改寫。 原檔下載:QC製程巡檢教育手冊_第1版.docx 本站目前沒有製程巡檢章節,這份手冊補上了 IQC 與 FQC 之間的那一關。管制圖的計算細節可參考 dev-cookbook 的 X̄-R 管制圖。
本手冊供品檢組及需要了解製程巡檢的相關同仁使用。內容以現場可執行的巡檢流程為主,說明如何取得可信資料、判讀製程狀態、控制異常並驗證改善結果。
核心觀念 巡檢不是單純檢查作業錯誤,而是利用產品與製程資料確認製程能否持續穩定地做對。
巡檢不是為了找麻煩,而是在問題仍可控制時及早發現異常,避免微小偏差在無形中持續擴大。停線也不是為了為難生產線,而是在風險尚未釐清時,防止不良品繼續產生或流到客戶手中。
| 文件項目 | 內容 |
|---|---|
| 適用範圍 | 大表、小表、內仁班、加工組、組裝班及製檢班之製程巡檢 |
| 課綱對應 | 第三篇 QC製程巡檢 IPQC 第8至第12單元 |
| 文件狀態 | 第1版 2026年9月 |
課程排程與手冊架構
本手冊依品檢組教育訓練課綱的 QC 製程巡檢排程編排。每一章直接對應一個課綱單元,便於依排程授課、實作與後續補充公司表單。
| 課綱單元 | 手冊章節 | 學習重點 | 完成後應具備的能力 |
|---|---|---|---|
| 第8單元 | 第一章 製程巡檢基礎 | 目的、差異、首件巡檢、製程巡檢與即時控制 | 說明巡檢目的並依規定時點執行確認 |
| 第9單元 | 第二章 製程巡檢範圍 | 大表、小表及各班組巡檢範圍 | 依站別辨識查核重點與資料來源 |
| 第10單元 | 第三章 製程巡檢內容 | 文件、查核點、抽樣、量測與紀錄 | 取得可比較且可追溯的巡檢資料 |
| 第11單元 | 第四章 製程異常處理 | 隔離、追溯、通報、處置及恢復 | 依風險控制異常與受影響產品 |
| 第12單元 | 第五章 製程資料與SPC | 數據分組、管制圖、界線判讀與改善 | 分辨穩定性與符合性並追蹤改善 |
學習路徑
確認標準 → 隨機抽樣 → 正確量測 → 記錄數據 → 判讀變化 → 控制異常 → 驗證改善
停止判定原則 資料版本與圖面不符、量具失效或判定標準不清時,先停止判定並向主管確認。停止判定不等同於一律停線,是否停線仍須依產品風險、影響範圍與既定反應計畫決定。
第一章 製程巡檢基礎
本章對應課綱第8單元,先建立巡檢目的、巡檢時點與即時控制的共同觀念。
巡檢核心目的
| 核心目標 | 實際意義 | 預期結果 |
|---|---|---|
| 穩定製程 | 確認人員、設備、材料、方法、環境及量測條件維持受控 | 降低製程波動與突發異常 |
| 改善製程 | 利用連續巡檢資料找出變異來源與重複問題 | 建立有效改善與標準化依據 |
| 提高效率 | 減少大量不良、剔選、重工、停線及重複檢驗 | 縮短處理時間並降低品質成本 |
製程巡檢與進料檢驗的差異
| 比較項目 | 進料檢驗 IQC | 製程巡檢 IPQC |
|---|---|---|
| 主要對象 | 供應商來料 | 生產中的產品與製程條件 |
| 主要目的 | 避免不符合要求的物料流入 | 維持製程穩定並避免異常擴大 |
| 資料用途 | 批次接收與供應商品質管理 | 趨勢分析、特殊原因調查與製程改善 |
| 處理重點 | 判定、隔離、退貨或特採 | 即時控制、追溯範圍、驗證恢復與標準化 |
品質三關與承上啟下
| 品質關卡 | 主要責任 | 與製程巡檢的關係 |
|---|---|---|
| 進料檢驗 | 阻止不符合要求的物料進入公司 | 製程巡檢可驗證供應商改善後的物料,在實際加工與組裝時是否穩定 |
| 製程巡檢 | 在生產過程中控制變異、避免不良擴大並推動改善 | 承接進料結果,利用數據調整製程,並降低後段品質與交期風險 |
| 最終成品檢驗 | 確認成品符合功能、規格及放行要求 | 製程巡檢越早控制異常,最終階段的重工、重測與排程壓力越低 |
三個關卡都重要,但功能不同。進料檢驗守住來源,製程巡檢控制過程並驗證改善,最終成品檢驗守住客戶;任何一關都不能取代其他關卡。
首件與製程巡檢
| 時點 | 確認目的 | 主要確認內容 |
|---|---|---|
| 首件巡檢 | 確認開線條件正確:製程參數已設定、物料到達定位,且工法符合標準 | 工單、料號、製程參數、物料定位、設備治具、標準工法及首件品質 |
| 製程巡檢 | 確認既定製程能力持續被維持,使製程結果可信且可重複執行 | 隨機抽樣結果、製程參數、設備與治具狀態、異常訊號及改善後穩定性 |
製程異常的即時控制
即時控制的目的,是在資訊仍不完整時先限制風險,再補齊資料完成分析。控制動作應依異常嚴重度選擇,不以單一數據點機械式決定停線。
- 確認量測值、量具、量測位置及輸入資料是否可信。
- 確認產品是否接近或超出規格,以及異常是否持續擴大。
- 必要時縮短巡檢間隔、增加樣本、隔離產品或依反應計畫停線。
- 保留調整前後數據,避免只完成調機卻沒有驗證製程是否恢復。
第二章 製程巡檢範圍
本章對應課綱第9單元。先確認製程巡檢涵蓋的區域;各區的實際檢驗項目、方法、頻率、判定標準及使用資料,須依公司現行巡檢單與核准文件確認後建立,不可自行推定。
| 巡檢區域 | 內容狀態 |
|---|---|
| 大表巡檢 | 待依公司現行巡檢單與核准文件確認 |
| 小表巡檢 | 待依公司現行巡檢單與核准文件確認 |
| 內仁班巡檢 | 待依公司現行巡檢單與核准文件確認 |
| 加工組巡檢 | 待依公司現行巡檢單與核准文件確認 |
| 組裝班巡檢 | 待依公司現行巡檢單與核准文件確認 |
| 製檢班巡檢 | 待依公司現行巡檢單與核准文件確認 |
巡檢邊界的確認
QC應在巡檢前確認自己要監控的產品特性、製程節點與責任範圍。若同一項數據受到不同機台、模具、材料批次或人員影響,記錄時應分層,避免把不同條件混在一起而失去分析價值。
- 確認本次巡檢涵蓋的工單、批次、站別、機台與時間區間。
- 確認上一站輸出、本製程控制點及下一站需要的結果。
- 確認異常發生時由誰判定、誰執行應變、誰確認恢復。
第三章 製程巡檢內容
本章對應課綱第10單元,說明巡檢前確認、查核點設定、抽樣、量測與紀錄方式。
巡檢前確認
1. 確認生產資訊 核對料號、品名、工單、批號、生產數量與製程站別。
2. 確認文件版本 核對圖面、製程文件、檢驗規格與巡檢單是否為有效版本。
3. 確認首件與標準 確認首件核准狀態、標準樣品、限度樣品及必要治具。
4. 確認量測設備 檢查量具或測試設備的校正狀態、外觀、功能與零點。
5. 確認前次異常 查看相同產品、機台、模具或製程最近的異常與改善結果。
有效查核點的五項條件
| 條件 | 制定原則 | 確認內容 |
|---|---|---|
| 可被量測 | 能取得量測值,或以治具、限度樣品等方式客觀判定 | 避免只使用看起來正常等主觀描述 |
| 定義明確 | 清楚訂定位置、方法、規格、頻率、樣本數及判定方式 | 不同人員執行時應得到一致理解 |
| 設備可追溯 | 量具、治具及測試設備處於有效校正或確認狀態 | 設備編號、校正狀態及結果可以追溯 |
| 結果被記錄 | 保留實際量測值、時間、批次、設備及執行人員 | 重要尺寸不只記錄合格或不合格 |
| 隨機抽樣 | 樣品分散於不同時間、位置或生產順序 | 不只抽取最方便取得的產品 |
判斷原則 無法客觀判定、定義不明、設備失效、沒有紀錄或抽樣不具代表性的項目,不適合直接用來判斷製程穩定性。
外觀尺寸裝配功能與製程參數
| 類別 | 確認內容 | 記錄方式 |
|---|---|---|
| 外觀 | 刮傷、毛邊、裂痕、變形、鏽蝕、色差及表面處理 | 缺陷位置、程度、數量及樣品序號 |
| 尺寸 | 長、寬、高、厚度、外徑、內徑、孔徑、孔距、位置與公差 | 保留實際量測值與量具編號 |
| 裝配 | 組合公差、鬆緊度、干涉、螺牙規格、牙距與鎖附狀態 | 記錄配合結果、治具結果或必要數值 |
| 功能 | 啟動、顯示、按鍵、輸入輸出、連接及指定功能 | 記錄測試條件、實際結果與異常現象 |
| 製程參數 | 溫度、壓力、速度、扭力、加工參數或公司指定條件 | 記錄設定值、實際值、時間與設備 |
巡檢頻率與隨機抽樣
巡檢頻率應能反映製程的變化速度與風險。樣本應分散在不同時間、位置、穴位或生產順序;若只在同一時間連續抽取,樣本數增加也不一定能代表整批製程。
- 換料、換模、換刀、調機、維修、停機後重啟或人員交接時,增加確認。
- 出現趨勢、偏移或規格風險時,可提高抽樣數或縮短巡檢間隔。
- 完成調整後應保留連續數據,確認變化不是短暫回復。
巡檢資料記錄
| 資料類別 | 必要內容 |
|---|---|
| 識別資料 | 日期、時間、工單、料號、批號、生產數量與站別 |
| 製程條件 | 機台、模具、治具、線別、材料批次與重要參數 |
| 檢驗資料 | 檢驗項目、規格、量測值、量具、抽樣位置與樣本數 |
| 異常資料 | 異常開始時間、現象、趨勢、影響批次與暫行措施 |
| 追蹤資料 | 原因、改善措施、處理後數據、責任人與確認結果 |
第四章 製程異常處理
本章對應課綱第11單元。異常處理先控制風險,再確認影響範圍與原因,最後以數據驗證製程恢復。
異常處理流程
1. 停止判定 資料版本、量具或判定標準有疑問時,不先做合格結論。
2. 隔離與標示 將異常品、待確認品及可能受影響產品分開管理。
3. 確認影響範圍 回溯上一個可信正常點,確認時間、批次、機台、模具及數量。
4. 通報相關人員 說明異常現象、產品狀態、影響範圍與目前措施。
5. 執行暫行措施 依風險增加抽樣、縮短間隔、調整、隔離或停線。
6. 決定產品處置 依程序執行重工、剔選、報廢、特採或其他處理。
7. 改善後首件確認 重新確認產品與製程條件,符合恢復標準後再生產。
8. 追蹤與結案 記錄原因、措施、驗證數據及防止再發的標準化內容。
異常風險與反應
| 風險層級 | 判斷情況 | 優先反應 |
|---|---|---|
| 高風險 | 安全、法規、客戶關鍵要求;產品已超規;異常快速擴大或無法隔離 | 立即隔離、通報並依反應計畫停線或限制生產 |
| 中風險 | 出現管制訊號、持續趨勢或偏移,但產品仍在規格內 | 確認資料與特殊原因,提高監控並評估後續規格風險 |
| 低風險 | 局部紀錄缺漏、輕微短暫波動或可立即排除且無產品風險 | 補正資料、確認恢復並保留追蹤紀錄 |
停線判定原則
超出管制界線表示製程可能出現特殊原因,應立即分析,但不代表一定自動停線。是否停線應依安全與功能風險、規格狀態、變化速度、影響範圍、隔離能力及公司反應計畫決定。
- 管制外但規格內:先確認資料、調查特殊原因、評估趨勢並提高監控。
- 規格外:產品不得直接流入下一站,先隔離、追溯並決定處置。
- 量具或測試設備失效:停止使用該設備,確認其先前結果與受影響範圍。
- 無法隔離受影響產品或異常持續擴大:依風險與反應計畫採取停線。
特殊放行與追蹤管制
特殊放行不是把異常改成合格,而是在風險已被評估、範圍受控且權責核准的條件下,允許指定產品繼續流動。所有特殊放行都必須有所依據,並搭配追蹤管制,不得只以口頭同意或現場經驗決定。
| 必要項目 | 應記錄與執行的內容 |
|---|---|
| 放行依據 | 異常內容、風險評估、數據證據及無法依正常程序處理的理由 |
| 適用範圍 | 料號、工單、批次、數量、站別、使用限制及有效期間 |
| 權責核准 | 核准人員、日期、附帶條件及需要通知的單位 |
| 輔助管制 | 加驗、功能測試、標示、隔離、縮短巡檢間隔或指定用途 |
| 後續追蹤 | 使用結果、後段檢驗、下一批狀態、改善驗證及結案條件 |
異常回報必要內容
| 回報項目 | 應說明內容 |
|---|---|
| 原本狀態 | 原定製程條件、規格與正常數據範圍 |
| 實際變化 | 何時開始、出現何種趨勢或異常訊號 |
| 影響範圍 | 涉及批次、數量、站別、機台與後續製程 |
| 目前措施 | 隔離、增加確認、調整、停線或其他應變 |
| 分析結果 | 已確認原因、待確認事項與使用的資料證據 |
| 後續追蹤 | 改善責任、完成時間與穩定性驗證方式 |
第五章 製程資料與SPC基本應用
本章對應課綱第12單元。SPC的重點不是把所有尺寸都放入管制圖,而是針對關鍵特性,以可信且可比較的資料掌握中心、變異與趨勢。
關鍵尺寸的選定
- 影響裝配、功能、安全、法規或客戶要求的尺寸。
- 歷史上經常異常、容易磨耗或對製程參數敏感的尺寸。
- 能代表重要製程變化,且量測系統足以分辨其差異的尺寸。
- 選定後應定義量測位置、方法、頻率、分組與反應方式。
數據收集與分組
建立管制圖前,必須先確認資料代表同一製程條件。不同機台、模具、穴位、材料批次或班別若可能造成系統差異,應分層記錄與比較,不宜任意混合。
| 檢查項目 | 確認重點 |
|---|---|
| 量測一致性 | 量具、方法、位置與操作方式能重複取得相近結果 |
| 抽樣代表性 | 樣本分散於適當時間與位置,能反映製程變化 |
| 合理分組 | 同一小組資料來自相近且可比較的生產條件 |
| 資料可追溯 | 能回查工單、時間、機台、材料、量具與人員 |
| 界線有依據 | 中心線與管制界線以穩定期間資料建立並保留計算依據 |
平均值全距與變異
| 統計概念 | 用途 | 判讀重點 |
|---|---|---|
| 平均值 | 描述一組數據的中心位置 | 中心是否偏離目標或持續往同一方向移動 |
| 全距 | 描述同一組最大值與最小值的差距 | 組內波動是否突然擴大或縮小 |
| 變異 | 描述製程數據分散程度 | 變異是否足以讓產品接近或超出規格 |
管制圖的基本判讀
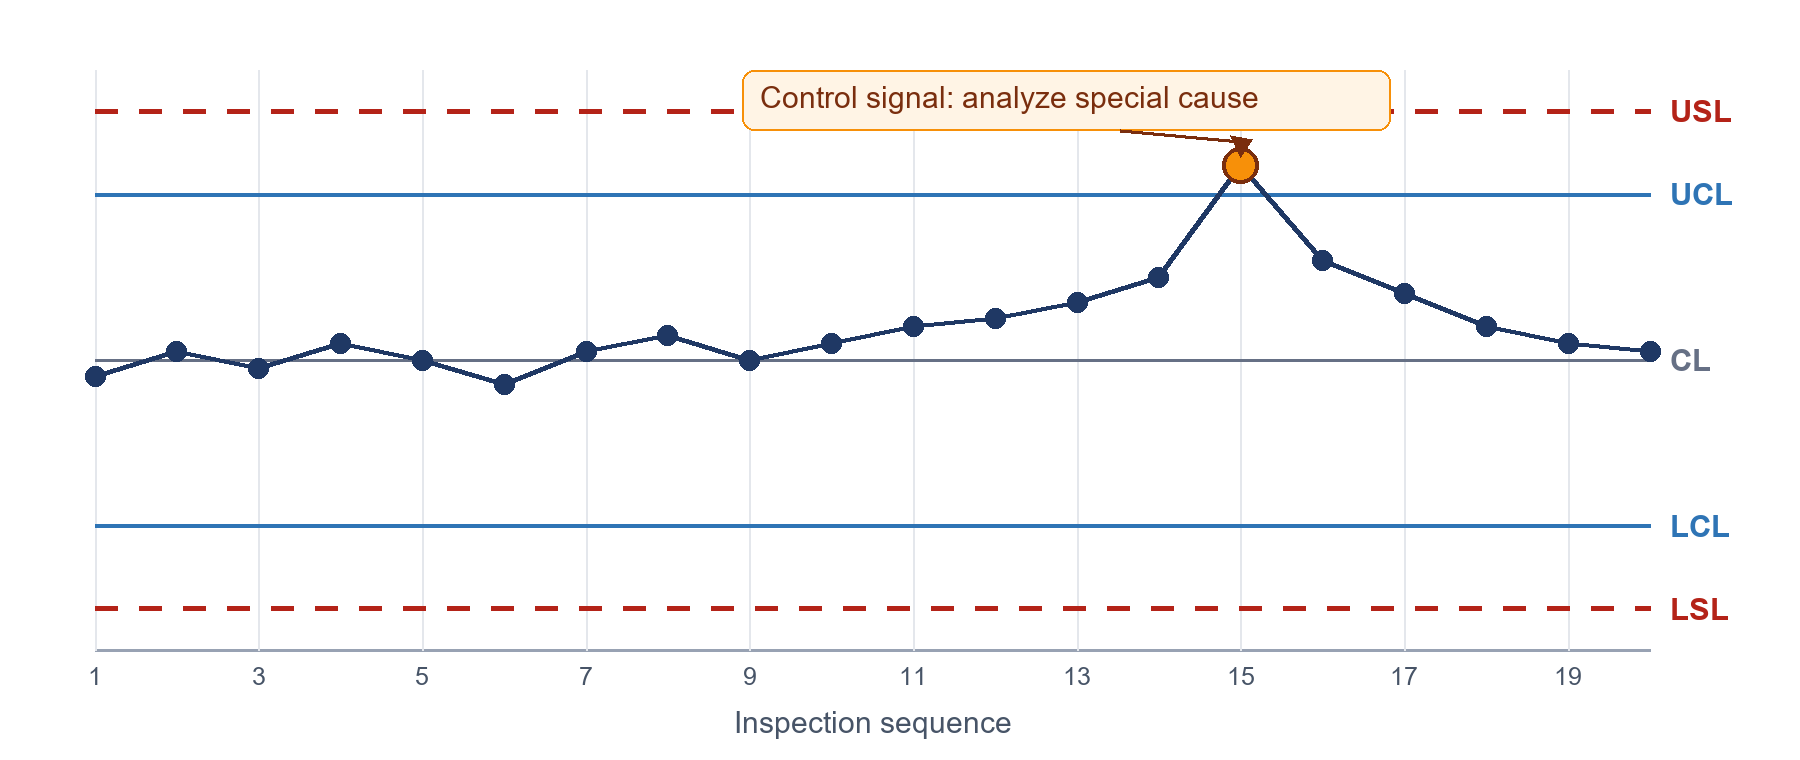
圖一 管制訊號與規格界線示意 實際相對位置依製程能力而定
圖中的橘色點超出上管制界線但仍在上規格界線內,代表產品目前可能仍符合規格,但製程已出現統計異常訊號。此時應分析特殊原因、確認影響範圍與後續趨勢,不應把管制界線直接當作產品合格判定線。
管制界線與規格界線
| 界線 | 來源 | 判斷對象 | 超出後的主要動作 |
|---|---|---|---|
| 管制界線 UCL LCL | 製程歷史數據計算 | 製程是否穩定 | 啟動分析、調查特殊原因、確認變化點並提高監控 |
| 規格界線 USL LSL | 圖面、設計或客戶要求 | 產品是否符合要求 | 隔離產品、確認影響範圍並依程序決定處置 |
一句話區分 管制界線是分析製程穩定性的界線;規格界線是判斷產品符合性的界線。兩者不能互相代替。
常見的異常訊號
- 數據點超出上管制界線或下管制界線。
- 數據連續往同一方向上升或下降。
- 多個數據點長時間集中在中心線同一側。
- 數據呈現週期性、突然位移或變異明顯擴大。
- 製程接近規格界線,且依現有趨勢可能持續惡化。 不同管制圖可採用不同判讀規則。公司正式使用時,應依選定的管制圖、資料分組方式及反應計畫執行。
從巡檢資料到製程改善
| 階段 | 工作內容 | 主要輸出 |
|---|---|---|
| 掌握現況 | 收集連續數據並確認製程、材料及設備條件 | 可信的管制圖與異常範圍 |
| 分析原因 | 依變化時間確認人、機、料、法、環、測的差異 | 可驗證的特殊原因 |
| 執行改善 | 調整參數、保養、更換耗材或修訂作業方式 | 改善措施與責任分工 |
| 驗證效果 | 比較改善前後的中心、變異與異常發生情況 | 製程恢復穩定的證據 |
| 標準化 | 更新巡檢頻率、反應計畫、保養週期或作業標準 | 降低再發並提高效率 |
製程巡檢能力確認
完成本階段課程後,受訓人員應能依公司文件與現場條件完成下列工作。
□ 說明製程巡檢與進料檢驗的目的差異。
□ 依首件與製程巡檢規定時點確認生產狀態。
□ 辨識大表、小表及各班組的巡檢範圍。
□ 核對工單、料號、批次、圖面與製程文件版本。
□ 依五項條件判斷查核點是否有效。
□ 執行具有代表性的隨機抽樣並保留實際數據。
□ 區分異常現象、管制訊號與規格超差。
□ 依風險完成隔離、追溯、通報、處置及恢復確認。
□ 區分管制界線與規格界線的用途。
□ 使用巡檢資料追蹤製程穩定性與改善效果。
本版重點整理
- 巡檢的目的在於穩定製程、改善製程與提高效率。
- 產品量測是判斷製程狀態的證據,不是巡檢的唯一終點。
- 有效查核點必須可量測、定義明確、設備可追溯、結果有記錄並採隨機抽樣。
- 超出管制界線應啟動分析,但不一定立即停線。
- 超出規格界線時,必須控制產品並確認影響範圍。
- 巡檢應形成資料、分析、改善、驗證與標準化的完整循環。